

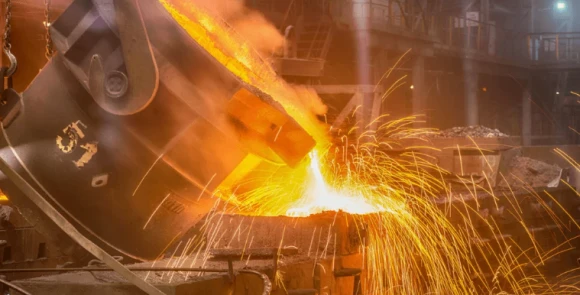
Đúc kim loại là một trong những quy trình chế tạo lâu đời và phức tạp nhất, đóng vai trò nền tảng trong nhiều ngành công nghiệp then chốt từ ô tô, hàng không đến máy móc công nghiệp. Sự thành bại của một chi tiết kim loại không chỉ phụ thuộc vào vật liệu ban đầu mà còn nằm ở sự kiểm soát nghiêm ngặt từng khâu trong quy trình sản xuất.
Trong môi trường sản xuất hiện đại, nơi tiêu chuẩn chất lượng ngày càng khắt khe, việc hiểu rõ và áp dụng triệt để các lưu ý trong quá trình đúc kim loại không còn là tùy chọn mà là điều bắt buộc. Một sai sót nhỏ trong khâu chuẩn bị, rót kim loại hay làm nguội cũng có thể dẫn đến lãng phí nguyên vật liệu, tốn kém thời gian gia công lại, thậm chí là nguy hiểm lao động. Bài viết này sẽ đi sâu vào những yếu tố cốt lõi, những điểm cần lưu tâm nhất để giúp quý doanh nghiệp và kỹ sư tối ưu hóa quy trình, nâng cao tính toàn vẹn và giá trị thương hiệu cho mọi vật đúc.
LƯU Ý QUAN TRỌNG VỀ GIAI ĐOẠN CHUẨN BỊ VÀ THIẾT KẾ KHUÔN ĐÚC: NHỮNG ĐIỂM CỐT LÕI CỦA CÁC LƯU Ý TRONG QUÁ TRÌNH ĐÚC KIM LOẠI
Giai đoạn chuẩn bị và thiết kế khuôn đúc được xem là bước đặt nền móng, quyết định đến 60-70% chất lượng cuối cùng của vật đúc. Sự chính xác trong thiết kế và kiểm soát vật liệu khuôn là một trong các lưu ý trong quá trình đúc kim loại quan trọng nhất.
Tầm quan trọng của hệ thống rót và đậu ngót trong việc kiểm soát dòng chảy
Một hệ thống rót (gating system) được thiết kế tối ưu phải đảm bảo dòng kim loại lỏng chảy vào khoang khuôn một cách êm ái, tránh bắn tóe (turbulence) và sục khí, giúp ngăn ngừa khuyết tật bề mặt và rỗ khí.
- Kiểm soát Tốc độ: Thiết kế cần đảm bảo tốc độ rót vừa phải, đủ nhanh để điền đầy khuôn trước khi kim loại đông đặc, nhưng đủ chậm để tránh ăn mòn khuôn (wash) và hấp thụ khí.
- Vai trò của Đậu Ngót (Riser): Đậu ngót phải được đặt và tính toán kích thước chính xác để bổ sung kim loại lỏng vào vật đúc trong suốt quá trình co ngót khi đông đặc, từ đó ngăn ngừa hiện tượng rỗ co (shrinkage porosity).
Kiểm tra vật liệu, lớp phủ và độ bền của khuôn đúc trước khi rót
Chất lượng vật liệu khuôn phải tương thích với kim loại đúc và chịu được nhiệt độ cao. Đối với khuôn cát, độ bền cơ học và khả năng chịu nhiệt là tối quan trọng.
- Lớp phủ (Coating): Lớp phủ khuôn phải được áp dụng đồng nhất, không bong tróc, có tác dụng cách ly kim loại lỏng với khuôn, giúp bề mặt vật đúc mịn màng hơn và ngăn ngừa phản ứng hóa học.
- Độ bền và Liên kết: Khuôn phải được kiểm tra độ bền liên kết (đặc biệt là mối ghép giữa hai nửa khuôn) để đảm bảo không bị biến dạng hoặc nứt vỡ dưới áp lực của kim loại lỏng.
Lưu ý về độ ẩm, khả năng thoát khí và hệ thống thông hơi của khuôn
Nước và khí sinh ra trong quá trình rót là nguyên nhân hàng đầu gây ra rỗ khí (gas porosity), một khuyết tật nghiêm trọng làm giảm độ bền cơ học.
- Độ ẩm: Khuôn cát phải được sấy khô hoặc có độ ẩm nằm trong giới hạn cho phép. Hơi nước nhanh chóng bốc hơi và không kịp thoát ra sẽ bị giữ lại tạo thành rỗ khí.
- Thiết kế Thông hơi (Venting): Hệ thống ống thông hơi và rãnh thoát khí phải được bố trí chiến lược tại các điểm cao nhất và các khu vực tiềm ẩn bẫy khí để đảm bảo khí bên trong khuôn được đẩy ra hoàn toàn trước khi kim loại đông đặc.
KIỂM SOÁT NHIỆT ĐỘ VÀ THÀNH PHẦN NGUYÊN LIỆU ĐÚC
Việc kiểm soát chặt chẽ nhiệt độ và thành phần hóa học của kim loại lỏng là yếu tố then chốt thứ hai trong các lưu ý trong quá trình đúc kim loại nhằm đạt được cấu trúc hạt mong muốn và tính chất vật lý tối ưu.
Nhiệt độ rót kim loại lỏng tối ưu và nguy cơ phát sinh khuyết tật
Nhiệt độ rót (pouring temperature) là nhiệt độ của kim loại lỏng tại thời điểm nó được rót vào khuôn. Nhiệt độ này phải được cân bằng một cách tinh tế.
- Nhiệt độ Quá cao: Dẫn đến phản ứng hóa học mạnh giữa kim loại và khuôn (gây xỉ, lẹm), tăng khả năng hấp thụ khí, và gây nứt nóng (hot tearing) do thời gian làm nguội kéo dài.
- Nhiệt độ Quá thấp: Gây khó khăn trong việc điền đầy khuôn (gây ra khuyết tật điền thiếu – misrun), làm giảm tính lưu động, và tạo ra các cấu trúc hạt không đồng nhất.
Quản lý tạp chất, xỉ và quá trình biến tính để nâng cao chất lượng vật đúc
Kim loại nóng chảy luôn chứa các tạp chất, oxit (xỉ) tích tụ trên bề mặt. Nếu không được loại bỏ, chúng sẽ bị cuốn vào vật đúc, tạo ra khuyết tật xỉ (slag inclusion).
- Loại bỏ Xỉ: Áp dụng các kỹ thuật như dùng chất trợ dung (fluxing), lọc qua lưới lọc kim loại (filter), hoặc thiết kế hệ thống rót có bẫy xỉ hiệu quả.
- Biến tính (Modification/Inoculation): Đối với một số hợp kim (như Gang, Hợp kim Nhôm), quá trình biến tính bằng cách thêm một lượng nhỏ nguyên tố siêu nhỏ (inoculant) giúp kiểm soát quá trình kết tinh, tinh luyện cấu trúc hạt, từ đó cải thiện độ bền và khả năng gia công.
Đảm bảo tính đồng nhất và độ sạch của hợp kim trước khi đưa vào khuôn
Tính đồng nhất của hợp kim đảm bảo vật đúc có tính chất vật lý và cơ học đồng nhất trên toàn bộ chi tiết.
- Kiểm soát thành phần: Phân tích hóa học kim loại lỏng (thường bằng quang phổ) ngay trước khi rót để đảm bảo tỷ lệ các nguyên tố hợp kim nằm trong phạm vi tiêu chuẩn.
- Khuấy trộn: Đảm bảo khuấy trộn hợp lý trong lò nấu để các nguyên tố phụ gia tan hoàn toàn và phân bố đều, tránh hiện tượng phân tầng kim loại.
NHỮNG SAI SÓT CẦN TRÁNH VÀ YẾU TỐ AN TOÀN BẮT BUỘC TRONG KHI ĐÚC
Quá trình đúc kim loại luôn tiềm ẩn rủi ro về chất lượng sản phẩm và an toàn lao động. Nhận diện và phòng tránh sai sót, kết hợp với tuân thủ an toàn, là một phần không thể thiếu trong quy trình chuyên nghiệp.
Các lỗi đúc thường gặp (rỗ khí, nứt nóng, lẹm) và giải pháp phòng ngừa
Việc hiểu rõ nguyên nhân gây ra các khuyết tật phổ biến giúp kỹ sư đưa ra giải pháp phòng ngừa hiệu quả:
- Rỗ Khí (Gas Porosity): Gây ra do khí (hơi nước, khí sinh ra từ khuôn, hoặc khí bị hấp thụ) bị mắc kẹt. Giải pháp: Cải thiện hệ thống thông hơi, sấy khuôn kỹ lưỡng, và giảm thiểu hấp thụ khí trong quá trình nấu luyện.
- Nứt Nóng (Hot Tearing/Cracking): Xảy ra khi vật đúc bị ứng suất quá mức do co ngót trong khi vật liệu vẫn còn ở trạng thái 'nhão' (bán lỏng). Giải pháp: Giảm thiểu độ cứng của khuôn đúc (khuôn cát), tối ưu hóa thiết kế đậu ngót và tốc độ làm nguội.
- Lẹm (Wash/Erosion): Khuôn bị xói mòn do dòng kim loại chảy mạnh. Giải pháp: Thiết kế lại hệ thống rót để dòng chảy êm hơn và tăng cường lớp phủ bảo vệ khuôn.
Kiểm soát tốc độ rót và tránh hiện tượng bắn tóe kim loại
Tốc độ rót phải được duy trì ổn định. Rót quá nhanh sẽ làm xáo trộn mạnh (turbulent flow), cuốn tạp chất và khí vào kim loại lỏng. Rót quá chậm dễ gây điền thiếu hoặc tạo 'lạnh' (cold shut) – hai dòng kim loại gặp nhau nhưng không hòa lẫn.
- Kỹ thuật Rót: Sử dụng phễu rót có độ sâu hợp lý và đảm bảo vòi rót luôn được điền đầy kim loại lỏng để duy trì dòng chảy ổn định, hạn chế tiếp xúc giữa kim loại lỏng với không khí bên ngoài.
Tuân thủ nghiêm ngặt quy tắc và trang bị bảo hộ lao động cơ bản
Sự an toàn là ưu tiên số một. Mọi thao tác trong quá trình đúc phải tuân thủ quy tắc an toàn nghiêm ngặt để bảo vệ người lao động khỏi nhiệt độ cao, kim loại bắn tóe và hơi độc.
- Trang bị Bảo hộ Cá nhân (PPE): Bắt buộc sử dụng quần áo chống cháy, găng tay cách nhiệt, giày bảo hộ, mũ và kính bảo vệ chịu nhiệt.
- Quy tắc Vận hành: Khu vực làm việc phải thông thoáng, khô ráo. Chỉ những người được đào tạo chuyên môn mới được phép tiếp cận và thực hiện thao tác rót kim loại lỏng.
ĐẢM BẢO CHẤT LƯỢNG VÀ TÍNH TOÀN VẸN CỦA SẢN PHẨM SAU KHI HOÀN THÀNH: TUÂN THỦ CÁC LƯU Ý TRONG QUÁ TRÌNH ĐÚC KIM LOẠI
Sau khi vật đúc đã đông đặc, quá trình sau đúc (post-casting) tiếp tục quyết định chất lượng cuối cùng. Đây là bước kiểm chứng giá trị của việc tuân thủ nghiêm ngặt các lưu ý trong quá trình đúc kim loại từ đầu.
Lưu ý về tốc độ làm nguội để kiểm soát hiện tượng co ngót và ứng suất nhiệt
Tốc độ làm nguội ảnh hưởng trực tiếp đến cấu trúc vi mô, độ cứng và độ bền của vật đúc. Làm nguội quá nhanh có thể tạo ra ứng suất nội bộ lớn.
- Kiểm soát Ứng suất Nhiệt: Đối với các vật đúc lớn hoặc có hình dạng phức tạp, có thể cần thiết phải điều chỉnh tốc độ làm nguội bằng cách sử dụng các vật liệu khuôn có độ dẫn nhiệt khác nhau hoặc thực hiện xử lý nhiệt sau khi đúc (stress relief annealing) để giảm thiểu ứng suất bên trong.
- Co ngót: Tốc độ làm nguội không đồng đều dẫn đến co ngót không đồng đều, gây ra biến dạng hoặc nứt. Phải đảm bảo quá trình co ngót được bù đắp hoàn toàn bởi đậu ngót.
Áp dụng phương pháp kiểm tra khuyết tật không phá hủy sau khi đúc
Kiểm tra khuyết tật không phá hủy (NDT – Non-Destructive Testing) là bước cuối cùng để xác nhận tính toàn vẹn của sản phẩm mà không làm hỏng chi tiết.
- Siêu âm (UT): Phát hiện các khuyết tật bên trong như rỗ khí hoặc xỉ lẫn.
- Chụp X-quang/Gamma (RT): Cung cấp hình ảnh chi tiết về cấu trúc bên trong và sự phân bố của các khuyết tật.
- Kiểm tra Bằng Bột từ (MT) và Thẩm thấu lỏng (PT): Phát hiện các vết nứt, khuyết tật bề mặt và cận bề mặt.
Giá trị vượt trội khi tuân thủ nghiêm ngặt các lưu ý trong quá trình đúc kim loại
Việc đầu tư thời gian và nguồn lực vào việc tuân thủ tất cả các lưu ý trong quá trình đúc kim loại mang lại lợi ích kinh tế và chất lượng vượt trội. Sản phẩm không chỉ đáp ứng mà còn vượt tiêu chuẩn kỹ thuật, giảm thiểu tỷ lệ phế phẩm, tiết kiệm chi phí gia công lại và xây dựng uy tín thương hiệu vững chắc.
Một quy trình đúc được tối ưu hóa theo các lưu ý trong quá trình đúc kim loại là minh chứng cho sự chuyên nghiệp, cam kết về độ chính xác và độ tin cậy trong chuỗi cung ứng.
Việc làm chủ quy trình đúc là cả một nghệ thuật kết hợp giữa khoa học vật liệu, kỹ thuật cơ khí và kinh nghiệm thực tiễn. Các lưu ý trong quá trình đúc kim loại được đề cập ở trên là kim chỉ nam giúp các nhà sản xuất chế tạo ra những chi tiết kim loại hoàn hảo, bền bỉ theo thời gian.
Đừng để những khuyết tật tiềm ẩn làm ảnh hưởng đến chất lượng sản phẩm và uy tín của doanh nghiệp bạn. Nếu quý vị cần một đối tác có khả năng kiểm soát nghiêm ngặt từng khâu trong quy trình đúc, từ thiết kế khuôn đến kiểm tra NDT cuối cùng, hãy liên hệ với chúng tôi ngay hôm nay để nhận được giải pháp đúc kim loại chất lượng cao, mang lại giá trị bền vững.